


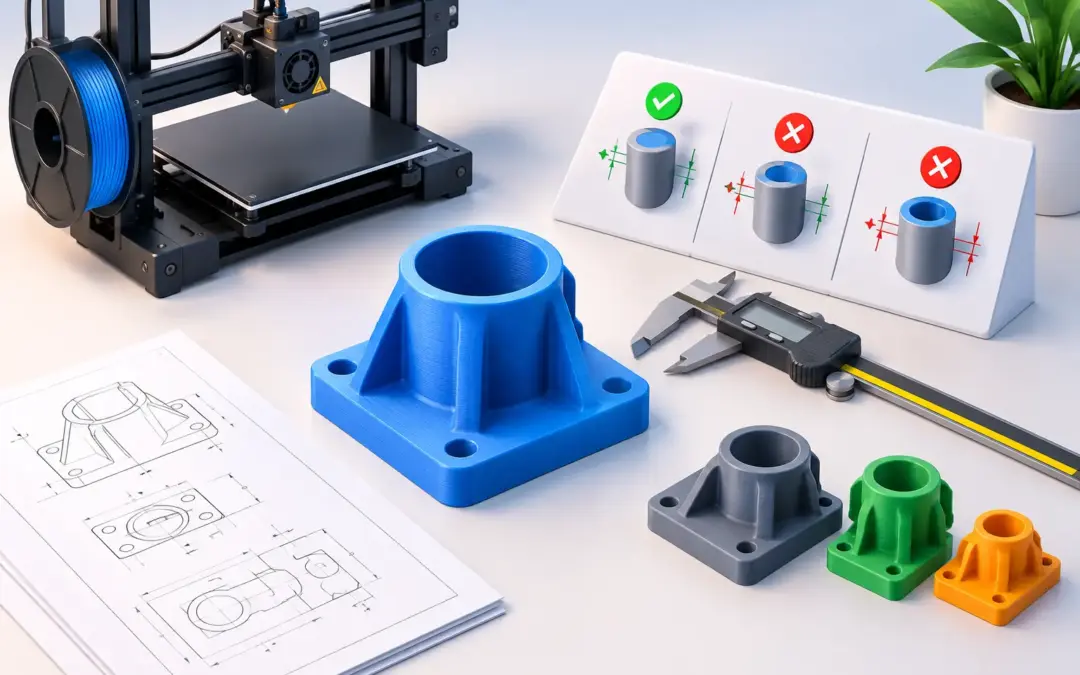
Een onderdeel kan er op het scherm perfect uitzien en toch niet passen zodra het van de printer komt. Een as loopt vast in een gat, twee behuizingshelften sluiten niet aan of een klikverbinding breekt bij de eerste montage. Met deze gids voor FDM toleranties voorkomt u die vertraging al in het CAD-model. U leert welke maten kritisch zijn, waar speling nodig is en welke keuzes afhangen van materiaal, geometrie en functie.
FDM is een productietechniek waarbij gesmolten kunststof laag voor laag wordt opgebouwd. Dat maakt snelle en betaalbare productie van prototypes, hulpmiddelen en functionele onderdelen mogelijk. Tegelijkertijd gedraagt kunststof zich anders dan een gefreesd metalen onderdeel. Het koelt af, krimpt, wordt in banen neergelegd en krijgt te maken met laagopbouw. Wie daar in het ontwerp rekening mee houdt, krijgt een voorspelbaarder eindresultaat en minder proefrondes.
Wat betekenen FDM toleranties in de praktijk?
Een tolerantie is de toegestane afwijking van een nominale maat. Ontwerpt u een blok van 100 mm, dan betekent een tolerantie van plus of min 0,2 mm dat de werkelijke maat tussen 99,8 en 100,2 mm mag liggen. Bij een decoratief object is dat vaak ruim voldoende. Bij een passing tussen twee delen kan 0,2 mm echter het verschil zijn tussen soepel monteren en volledig vastlopen.
Bij FDM moet u onderscheid maken tussen de maatnauwkeurigheid van één los onderdeel en de speling tussen twee onderdelen. Een printer kan een buitenmaat dicht bij de tekening produceren, terwijl een gat alsnog te klein uitvalt. Dit komt doordat het materiaal aan de rand van een opening naar binnen kan vloeien, de baanbreedte invloed heeft op de contour en kleine cirkels niet als perfecte cirkels worden opgebouwd.
Ook is een kleine laaghoogte niet automatisch hetzelfde als een strakke maattolerantie. Laaghoogte beïnvloedt vooral het oppervlak en de detaillering in de Z-richting. Voor maatkritische eigenschappen zijn de kalibratie van de machine, het gebruikte materiaal, de koeling, de printoriëntatie en de vorm van het model minstens zo bepalend.
Gids voor FDM toleranties: begin met de functie
De juiste tolerantie begint niet bij een standaardwaarde, maar bij de vraag wat het onderdeel moet doen. Moeten twee delen permanent aan elkaar vastzitten? Moet een deksel zonder gereedschap openen? Of moet een as vrij kunnen draaien? Leg die functie eerst vast en bepaal daarna welke maat werkelijk kritisch is.
Voor veel FDM-onderdelen is een algemene maatnauwkeurigheid van circa plus of min 0,2 mm een bruikbaar uitgangspunt. Bij grotere onderdelen kan een procentuele afwijking ook meetellen. Beschouw dit niet als een garantie voor elke vorm. Een lange, dunne ABS-strip reageert anders dan een compacte PLA-behuizing met dikke wanden.
Onderstaande waarden zijn praktische startpunten voor een ontwerp. De benodigde ruimte is steeds de speling tussen de twee contactvlakken, tenzij anders vermeld.
| Toepassing | Praktisch uitgangspunt | |—|—:| | Vaste montage, delen worden gelijmd of geschroefd | 0,1 tot 0,2 mm speling | | Nauw aansluitende delen, incidenteel te demonteren | 0,2 tot 0,3 mm speling | | Schuivende passing of vrij bewegende onderdelen | 0,3 tot 0,5 mm speling | | Losse passing, eenvoudige montage zonder kracht | 0,5 mm of meer speling | | Ronde gaten voor pennen, bouten of assen | gat doorgaans 0,2 tot 0,4 mm groter ontwerpen |
Bij een schuifdeksel met aan beide zijden contact betekent 0,3 mm speling niet automatisch dat u 0,3 mm van één wand afhaalt. Verdeel de ruimte bewust over beide zijden. Een deksel van 50 mm dat in een opening van 50 mm moet schuiven, heeft bijvoorbeeld een kleinere buitenmaat nodig. Hoeveel kleiner precies, hangt af van de gewenste beweging en van de kritische maat van de opening.
Wilt u een perspassing, bijvoorbeeld voor een metalen pen in een geprint deel, test die combinatie altijd met een proefstuk. De benodigde overmaat verschilt sterk per materiaal, wanddikte en richting van de belasting. Een passing die in PLA goed werkt, kan in PETG te los zijn door de grotere flexibiliteit, of juist moeilijker te monteren door de taaiheid van het materiaal.
Houd rekening met gaten, hoeken en de eerste laag
Ronde gaten verdienen extra aandacht. Kleine gaten worden bij FDM vaak kleiner geprint dan ontworpen, vooral wanneer ze verticaal staan. Voor een M3-bout is een getekend gat van exact 3 mm daarom zelden een praktische keuze. Ontwerp ruimte voor de bout, of kies nabewerking met een boor of ruimer wanneer de maat nauwkeurig moet zijn.
Horizontale gaten krijgen daarnaast te maken met overbrugging. Het bovenste deel van de cirkel wordt deels in de lucht geprint en kan iets inzakken. Een druppelvormig gat, een afgevlakte bovenzijde of een andere printoriëntatie kan dan beter werken dan een volledig ronde opening. Dit is vaak slimmer dan supportmateriaal toevoegen op een plek die moeilijk bereikbaar is.
Scherpe binnenhoeken kunnen ook problemen geven. De printkop heeft een fysieke baanbreedte en kan een perfecte binnenhoek niet altijd zonder materiaalophoping maken. Voeg bij maatkritische uitsparingen een kleine afronding of een hoekontlasting toe. Daardoor past een rechthoekig deel beter in een geprinte uitsparing.
Let bovendien op de eerste laag. Die wordt vaak iets sterker aangedrukt voor een goede hechting aan het printbed. Hierdoor kan aan de onderzijde een lichte verbreding ontstaan, ook wel elephant foot genoemd. Staat een onderdeel op een maatkritische rand, voeg dan een kleine afschuining toe of oriënteer het model anders.
Printoriëntatie bepaalt meer dan het uiterlijk
De richting waarin een onderdeel wordt geprint, heeft invloed op maatvoering, sterkte en nabewerking. In het XY-vlak worden contouren doorgaans nauwkeurig en glad opgebouwd. In de Z-richting ontstaat de vorm uit afzonderlijke lagen. Een hoog, smal onderdeel kan daardoor gevoeliger zijn voor kleine afwijkingen dan hetzelfde onderdeel dat plat ligt.
Oriënteer een maatkritisch vlak waar mogelijk in het XY-vlak. Plaats een nauw gat bij voorkeur verticaal als een nette cilindrische wand belangrijk is, maar beoordeel daarbij ook de belasting. Een haak die loodrecht op de lagen wordt belast, kan eerder splijten dan dezelfde haak die anders is georiënteerd.
Supportmateriaal is een tweede afweging. Support maakt complexe vormen mogelijk, maar het raakvlak kan ruwer uitvallen en vraagt soms nabewerking. Vermijd support op afdichtvlakken, schuivende geleidingen en nauw aansluitende oppervlakken als het ontwerp anders kan worden gedraaid of aangepast.
Materiaalkeuze verandert de tolerantie
PLA is vormvast en daardoor vaak prettig voor prototypes, mallen en maatcontrole. PETG is taaier en beter bestand tegen impact, maar kan bij fijne details en zeer krappe passingen anders reageren. ABS en ASA zijn geschikt wanneer warmtebestendigheid of buitentoepassing belangrijk is, maar vragen extra aandacht voor krimp en kromtrekken, vooral bij grotere vlakke delen.
TPU is flexibel. De maatafwijking van een los onderdeel kan acceptabel zijn, terwijl de functionele passing door indrukken en rek toch heel anders voelt. Ontwerp bij flexibele materialen daarom vanuit de gewenste montagekracht, niet uitsluitend vanuit de gemeten maat.
Carbon-versterkte filamenten zijn stijver en kunnen voor bepaalde technische toepassingen aantrekkelijk zijn. Ze zijn echter geen automatische oplossing voor elke nauwkeurigheidseis. De vezelvulling, nozzlekeuze en geometrie blijven invloed houden op oppervlaktekwaliteit en maatvoering. Voor zeer stabiele, slijtvaste of chemisch bestendige toepassingen kan een andere techniek of materiaalsoort beter passen bij de functie.
Ontwerp maatkritische delen slim
Geef in uw tekening of CAD-model duidelijk aan welke maten functioneel kritisch zijn. Een engineer kan dan gerichter beoordelen of de gekozen printoriëntatie, materiaalkeuze en productiemethode logisch zijn. Niet elke maat hoeft dezelfde tolerantie te krijgen. Door alleen de belangrijke vlakken kritisch te maken, houdt u het ontwerp produceerbaar en de kosten beheersbaar.
Vermijd lange, volledig vlakke delen met wisselende wanddiktes wanneer maatvastheid essentieel is. Ongelijkmatige afkoeling vergroot de kans op vervorming. Gebruik waar mogelijk gelijkmatige wanddiktes, ribs voor stijfheid en afgeronde overgangen. Bij behuizingen is het vaak verstandiger om schroefbussen, uitlijnpennen en geleideranden bewust ruim te dimensioneren dan alle wanden op een extreem krappe passing te zetten.
Bij herhaalproductie is een testcoupon bijzonder waardevol. Print eerst een klein deel met de kritische gaten, sleuven of klikverbindingen. Daarmee valideert u de passing sneller en goedkoper dan met een complete behuizing. Is de maat daarna vastgelegd, dan kan de productie consistenter worden opgeschaald.
Wanneer is nabewerking de beste keuze?
Sommige eisen vraagt u beter niet rechtstreeks van een FDM-print. Een precisiegat voor een lager, een exact schroefdraadprofiel of een kritisch afdichtvlak kan baat hebben bij nabewerking. Denk aan boren, ruimen, tappen, schuren of het toepassen van draadinserts. Dat kost een extra handeling, maar levert vaak een betrouwbaarder resultaat op dan een steeds krapper geprint ontwerp.
Bij een functioneel prototype is het ook verstandig om te bepalen waar precisie echt waarde toevoegt. Een buitenzijde van een behuizing mag bijvoorbeeld visueel strak zijn, terwijl alleen de bevestigingsgaten en de binnenmaat voor een elektronisch component nauwkeurig hoeven te zijn. Die keuze voorkomt onnodige complexiteit.
Van CAD-bestand naar een passend onderdeel
Controleer vóór productie de schaal van het bestand, de eenheden en de maatvoering van alle kritische features. Een STL-bestand bevat geen maatvoering of tolerantienotities zoals een technische tekening. Lever bij kritische onderdelen daarom aanvullende informatie aan, bijvoorbeeld een STEP-bestand en een tekening met de relevante eisen.
Bij 3D Print Portaal kunt u een 3D-bestand uploaden voor een directe prijsopgave. Voor onderdelen met passingen, montagefuncties of seriewerk is het verstandig om kritische maten en de beoogde toepassing vooraf te benoemen. Dan kan de engineer niet alleen naar printbaarheid kijken, maar ook meedenken over materiaal, oriëntatie en een praktische tolerantie.
Een goede FDM-passing ontstaat zelden door alle maten simpelweg kleiner of groter te maken. Kies de kritische functie, reserveer gerichte speling en valideer twijfelgevallen met een klein proefdeel. Zo wordt uw eerste print niet alleen snel geleverd, maar ook een onderdeel dat doet wat het moet doen.
