Een onderdeel kan er op het eerste gezicht uitstekend uitzien en toch onbruikbaar zijn. Een gat is net te klein voor een lager, een klikverbinding sluit niet goed of een wand vervormt onder belasting. Juist daarom begint industriële kwaliteitscontrole bij 3D-printen niet pas wanneer het product van de machine komt. Het is een proces van bestandscontrole, materiaalkeuze, procesbewaking en eindinspectie.
Voor een decoratief model is een kleine afwijking vaak geen probleem. Voor een functioneel prototype, een montagehulpstuk of een serieonderdeel kan diezelfde afwijking leiden tot nabewerking, assemblageproblemen en vertraging. Wie 3D-printen inzet als serieuze productietechniek, moet vooraf bepalen welke eigenschappen echt kritisch zijn.
Wat industriële kwaliteitscontrole concreet betekent
Kwaliteitscontrole is meer dan controleren of een print geen zichtbare fouten heeft. Bij industriële toepassingen gaat het om de vraag of een onderdeel voldoet aan de afgesproken functie en specificatie. Dat kan maatvoering zijn, maar ook materiaalgedrag, sterkte, oppervlaktekwaliteit, kleur, pasvorm of reproduceerbaarheid binnen een serie.
De controle start daarom met duidelijke eisen. Een tekening met nominale maten is nuttig, maar zonder toleranties blijft vaak onduidelijk hoeveel afwijking acceptabel is. Is een diameter van 10 mm bedoeld als 10,0 mm plus of min 0,1 mm? Of mag het onderdeel 0,3 mm afwijken omdat het alleen als beschermkap dient? Die keuze bepaalt de printtechniek, de oriëntatie, eventuele nabewerking en de inspectiemethode.
Bij 3D-printen zijn ontwerp en productie sterker met elkaar verbonden dan bij veel conventionele processen. Een scherpe binnenhoek, dunne wand of lange vlakke zijde kan in een digitaal model perfect lijken, maar vraagt in productie om een bewuste aanpak. Een goede bestandscheck voorkomt dat die risico’s pas zichtbaar worden nadat de print klaar is.
Van 3D-bestand naar controleerbaar onderdeel
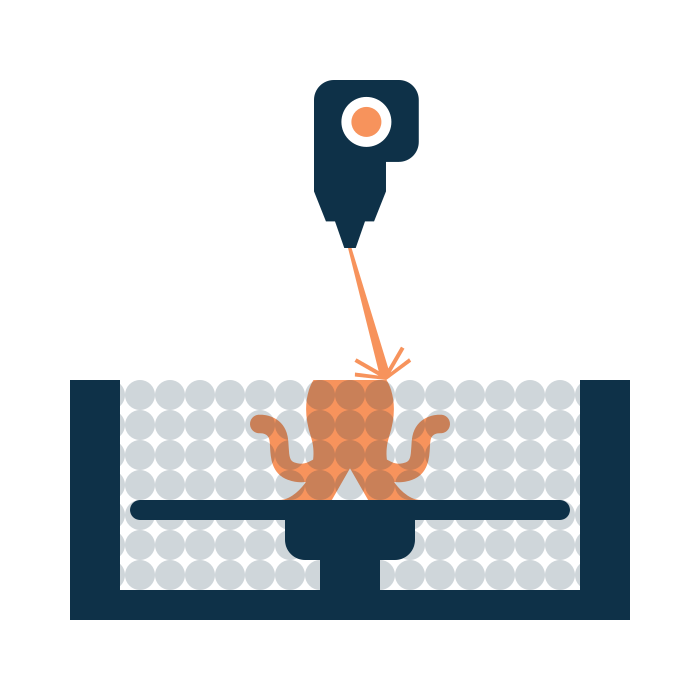
Een professionele workflow maakt van tevoren zichtbaar wat maakbaar is. Dat begint met de geometrie van het bestand. Is het model gesloten? Zijn er omgekeerde normaalrichtingen, overlappende volumes of extreem dunne details? Kan poeder uit holle ruimtes worden verwijderd bij SLS, of kan resin na het printen goed worden uitgespoeld bij SLA/DLP? Zulke punten bepalen direct of een onderdeel betrouwbaar geproduceerd kan worden.
Daarna volgt de vertaling naar het printproces. FDM is vaak geschikt voor snelle, voordelige functionele onderdelen, maar laagoriëntatie heeft invloed op sterkte en het zichtbare oppervlak. SLS produceert complexe PA12-onderdelen zonder draagstructuren en is sterk voor kleine series, terwijl de maattolerantie en het oppervlak andere kenmerken hebben. SLA/DLP levert veel detail en een gladder oppervlak, maar de gekozen resin moet passen bij de mechanische en thermische belasting.
De juiste vraag is dus niet: welke techniek is het nauwkeurigst? De betere vraag is: welke techniek haalt de vereiste functie, tolerantie en levertijd tegen een passende prijs? Voor een behuizing met kliklippen kan taaiheid belangrijker zijn dan een zeer glad oppervlak. Voor een presentatiemodel ligt dat precies andersom.
Kritische maten eerst benoemen
Niet iedere maat hoeft op hetzelfde niveau gecontroleerd te worden. Richt de aandacht op de kenmerken die de werking bepalen: montagegaten, schroefdraadzones, lagerzittingen, afdichtvlakken, klikverbindingen en referentievlakken. Door die kritische maten vooraf te benoemen, voorkomt u dat er wordt gecontroleerd op details die geen invloed hebben op het eindgebruik, terwijl het echte risico buiten beeld blijft.
Ook passing verdient aandacht. Een as en een gat die in CAD exact dezelfde maat hebben, vormen in de praktijk geen werkende passing. Afhankelijk van materiaal, printtechniek en oriëntatie is speling nodig. Soms is nabewerking, zoals ruimen of tappen, de meest voorspelbare oplossing. Dat is geen tekortkoming van 3D-printen, maar een slimme proceskeuze wanneer een maat absoluut moet kloppen.
Procesbewaking voorkomt variatie in de serie
Eén goed onderdeel printen is iets anders dan honderd gelijke onderdelen leveren. Bij serieproductie draait industriële kwaliteitscontrole om herhaalbaarheid. Dat vraagt om vaste instellingen, gecontroleerde materiaalstromen en een duidelijke referentie voor de eerste productie.
Materiaalconditie is hierbij essentieel. Vooral technische polymeren kunnen vocht opnemen. Dat kan leiden tot een ruwer oppervlak, minder consistente extrusie of afwijkend mechanisch gedrag. Door materiaal correct op te slaan en voor te bereiden, wordt de kans op variatie kleiner voordat de printer überhaupt start.
Ook de printerinstellingen moeten passen bij het beoogde resultaat. Laagdikte, vulstrategie, wandopbouw, temperatuur, koeling en printoriëntatie hebben invloed op sterkte, maatvoering en uitstraling. Bij een terugkerende serie is het verstandig om deze keuzes vast te leggen. Zo ontstaat geen afhankelijkheid van een eenmalig geslaagde print, maar een reproduceerbaar productieproces.
Voor grotere aantallen werkt een eerste artikel als praktisch controlemoment. Dit eerste onderdeel wordt beoordeeld op de afgesproken kenmerken voordat de rest van de serie wordt vrijgegeven. Als een maat of passing afwijkt, is bijsturen op dat moment aanzienlijk sneller en goedkoper dan na productie van de volledige oplage.
Eindcontrole: visueel, maatvast en functioneel
De eindcontrole moet aansluiten op de toepassing. Een visuele inspectie is altijd relevant: zichtbare lagen, vervorming, incomplete zones, beschadigingen en ongewenste resten van support of poeder vallen hier op. Maar visueel goed is niet automatisch functioneel goed.
Voor maatvoering kunnen schuifmaat, hoogtemeter, kalibers of een meetmal voldoende zijn. Bij complexere geometrieën of strengere eisen kan een uitgebreider meetrapport nodig zijn. De juiste meetmethode hangt af van de tolerantie, de meetbare referentievlakken en de consequentie van een afwijking.
Functioneel testen geeft vaak de meeste zekerheid. Past het onderdeel op de tegencomponent? Sluit een deksel? Loopt een kabel door de opening? Houdt een klemverbinding stand? Zeker bij prototypes is zo’n praktijktest waardevoller dan alleen een lijst met gemeten maten. Het product moet doen waarvoor het ontworpen is.
Bij onderdelen die worden nabewerkt, hoort de controle ook na die stap plaats te vinden. Schuren, verven, tappen, boren of insert-montage kan een maat, passing of oppervlak veranderen. De eindcontrole moet dus kijken naar het daadwerkelijk geleverde onderdeel, niet alleen naar de print direct uit de machine.
Kwaliteit vraagt om realistische specificaties
Een veelgemaakte fout is het overnemen van toleranties uit een conventioneel productieproces zonder te beoordelen of ze nodig zijn. Extreem nauwe toleranties verhogen de inspectielast, beperken de materiaal- en techniekkeuze en kunnen de prijs verhogen. Als een afwijking geen invloed heeft op montage of functie, is een ruimere tolerantie vaak de betere zakelijke keuze.
Het omgekeerde gebeurt ook: een opdrachtgever geeft alleen een STL-bestand aan, zonder informatie over belasting, passing of zichtvlakken. Dan kan een productiepartner wel een technisch correct onderdeel maken, maar niet altijd het optimale onderdeel voor de toepassing. Een korte toelichting over gebruik en kritische eisen voorkomt aannames.
Voor onderdelen met hoge mechanische, thermische of veiligheidskritische eisen is aanvullende validatie nodig. Denk aan materiaalcertificaten, specifieke meetplannen, trekproeven of langdurige gebruikstesten. 3D-printen is uitstekend inzetbaar voor veel industriële toepassingen, maar de vereiste onderbouwing hangt altijd af van het risico van falen.
Een snelle productie zonder gokken
Snel leveren en zorgvuldig controleren sluiten elkaar niet uit. Ze versterken elkaar wanneer de controle op de juiste momenten plaatsvindt. Een heldere bestandscheck voorkomt productieverlies, een passende techniek voorkomt onnodige nabewerking en een gerichte eindinspectie geeft zekerheid op de kenmerken die ertoe doen.
Bij 3D Print Portaal combineren engineers die technische beoordeling met directe productiecapaciteit. Daardoor kan een los prototype snel worden beoordeeld, maar ook een serie worden ingericht met aandacht voor consistente kwaliteit, materiaalkeuze en kritische maten.
De beste volgende stap is simpel: stuur niet alleen een 3D-bestand mee, maar ook de functie van het onderdeel, de kritische maten en de gewenste aantallen. Hoe eerder die informatie op tafel ligt, hoe sneller een onderdeel geproduceerd kan worden dat niet alleen netjes uit de printer komt, maar ook direct past en presteert.
