


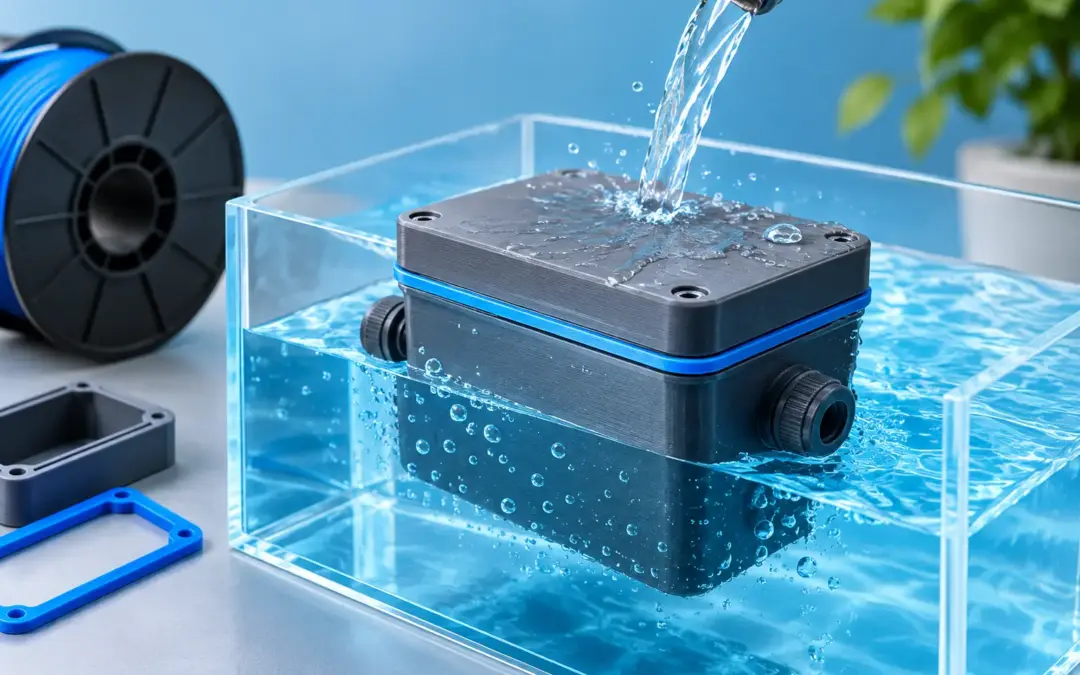
Een behuizing voor elektronica, een vloeistofreservoir of een onderdeel voor buitengebruik: bij dit soort toepassingen is de vraag logisch: kan een 3D-print waterdicht zijn? Ja, maar niet automatisch. Een print die er aan de buitenkant strak uitziet, kan nog steeds langzaam lekken via microscopische openingen tussen de lagen, in de wand of rond een schroefgat.
Waterdichtheid ontstaat daarom niet door alleen een goed materiaal te kiezen. Het is het resultaat van de juiste combinatie van printtechniek, ontwerp, wanddikte, instellingen en eventueel een nabewerking. Voor een decoratief object is een lichte spatwaterbestendigheid vaak genoeg. Voor een vat, pompdeel of technische behuizing gelden veel strengere eisen.
Wanneer is een 3D-print waterdicht?
Waterdicht betekent dat water niet door het geprinte onderdeel kan dringen onder de omstandigheden waarin het gebruikt wordt. Dat klinkt eenvoudig, maar druk en gebruiksduur maken een groot verschil. Een plantenpot die af en toe water bevat, stelt andere eisen dan een reservoir dat dagenlang gevuld blijft. Een onderdeel in een aquarium of buitenopstelling krijgt weer te maken met constante vochtbelasting, temperatuurschommelingen en soms UV-straling.
Ook het verschil tussen spatwaterdicht, waterbestendig en volledig waterdicht moet helder zijn. Een onderdeel kan prima tegen regen of condens, maar alsnog lekken zodra er waterdruk ontstaat. Moet een print vloeistof onder druk vasthouden? Dan is een test met alleen een laagje water niet voldoende.
Bij functionele toepassingen adviseren we daarom altijd om vooraf vast te leggen welke vloeistof, druk, temperatuur en gebruiksduur van toepassing zijn. Water is relatief vergevingsgezind. Olie, reinigingsmiddelen, brandstof of chemicaliën vragen om een materiaal dat daar specifiek tegen bestand is.
Waarom FDM-prints kunnen lekken
Bij FDM wordt een onderdeel laag voor laag opgebouwd uit gesmolten kunststof. Als aangrenzende banen of lagen niet volledig versmelten, blijven er zeer kleine kanaaltjes over. Die zijn vaak onzichtbaar, maar water vindt ze wel. Vooral bij dunne wanden, een lage extrusie, slechte laaghechting of een ongunstige printoriëntatie neemt de kans op lekkage toe.
Een hogere infill lost dit probleem niet altijd op. Infill vult vooral de binnenzijde van het model, terwijl waterdichtheid meestal wordt bepaald door de gesloten buitenwanden. Drie of vier goed versmolten perimeters zijn vaak waardevoller dan een hoge infill met slechts één dunne wand.
Ook de printoriëntatie telt mee. Bij een drukbelast onderdeel is het verstandig om te bekijken in welke richting de krachten en waterdruk werken. FDM-onderdelen zijn doorgaans het kwetsbaarst tussen de lagen. Een slimme oriëntatie kan voorkomen dat waterdruk precies op die laagverbindingen werkt.
De beste materialen voor een waterdichte 3D-print
PETG is vaak de praktische keuze
PETG is voor veel toepassingen een sterke keuze. Het materiaal heeft een goede laaghechting, neemt weinig vocht op en is geschikt voor functionele onderdelen die met water in aanraking komen. Denk aan behuizingen, afdekkappen, hulpstukken en eenvoudige reservoirs. PETG is bovendien minder bros dan PLA en beter bestand tegen warmte.
Voor de meeste toepassingen met koud of lauwwarm water biedt PETG een goede balans tussen prijs, printkwaliteit en praktische duurzaamheid. Wel blijft een goed ontwerp noodzakelijk. Ook PETG kan lekken als de wanden te dun zijn of de printinstellingen niet kloppen.
ASA en ABS voor buiten en warmte
ASA en ABS zijn geschikt wanneer een onderdeel buiten gebruikt wordt of hogere temperaturen moet verdragen. ASA heeft daarbij een duidelijk voordeel bij langdurige blootstelling aan zonlicht. Deze materialen kunnen waterdichte onderdelen opleveren, maar vragen om gecontroleerde productie vanwege krimp en kans op vervorming.
Vooral bij grotere modellen is professionele productie relevant. Vervorming of spanning in het onderdeel kan niet alleen de maatvoering beïnvloeden, maar ook kleine scheurtjes veroorzaken die pas tijdens gebruik zichtbaar worden.
PA12 voor technische toepassingen
PA12, vaak geproduceerd met SLS, is sterk, slijtvast en geschikt voor complexe technische geometrieën. Onbehandeld is SLS-nylon echter niet altijd volledig vloeistofdicht. Het materiaal heeft van nature een licht poreus oppervlak. Voor waterdichte toepassingen is sealing, coating of impregneren daarom vaak nodig.
PA12 is interessant voor onderdelen met complexe binnenkanalen, klikverbindingen of seriematige productie. De keuze hangt vooral af van de gevraagde afdichting en de mechanische belasting.
Resin voor fijne details, met aandacht voor gebruik
SLA- en DLP-resins leveren een zeer glad oppervlak en hoge detailnauwkeurigheid. Dat maakt deze techniek geschikt voor compacte behuizingen, doppen, maatwerkfittingen en visuele prototypes. Niet iedere resin is echter geschikt voor langdurig contact met water, warmte of UV-licht. Kies dus niet alleen op uiterlijk, maar ook op de technische eigenschappen van de specifieke resin.
Ontwerpregels die lekkage voorkomen
Een waterdicht onderdeel begint in het 3D-model. Maak de buitenwand bij voorkeur minimaal 1,5 tot 2 millimeter dik voor een eenvoudige FDM-toepassing. Bij druk, grotere oppervlakken of kritische vloeistoffen is een grotere wanddikte verstandig. Dunne, brede vlakken kunnen doorbuigen en daardoor na verloop van tijd lekken.
Vermijd scherpe binnenhoeken waar mogelijk. Afrondingen verdelen spanning beter en verbeteren de kans op een betrouwbare print. Ontwerp ook geen extreem dunne ribben die in contact komen met water. Ze voegen vaak weinig afdichting toe en maken de productie gevoeliger.
Openingen verdienen extra aandacht. Schroefgaten zijn zelden vanzelf waterdicht, zeker wanneer een schroef direct in kunststof draait. Gebruik voor een betrouwbare afdichting een pakking, O-ring, afdichtring of een passend dekselontwerp. Bij buis- en slangverbindingen kan een standaard schroefdraad niet voldoende zijn zonder aanvullende afdichting.
Holle delen zijn eveneens een aandachtspunt. Een afgesloten hol volume kan tijdens productie of gebruik problemen geven door drukverschillen. Voorzie waar nodig een gecontroleerde opening, of kies bewust voor een constructie die volledig massief of goed toegankelijk voor nabewerking is.
Instellingen die het verschil maken bij FDM
Wie een FDM-print waterdicht wil laten produceren, moet niet alleen naar het materiaal kijken. De productie-instellingen zijn minstens zo bepalend. Een iets hogere extrusiebreedte, voldoende wandlijnen en een goede temperatuur helpen de kunststofbanen beter met elkaar te versmelten.
Een hogere printtemperatuur kan de laaghechting verbeteren, maar heeft grenzen. Te heet printen kan details verminderen, materiaal laten doorzakken of ongewenste vervorming geven. De beste instelling verschilt per materiaal, printer en geometrie. Daarom is een proefprint verstandig wanneer het onderdeel kritisch is.
Voor een functioneel waterdicht FDM-onderdeel zijn vier of meer wandlijnen vaak een goed uitgangspunt. Kies daarnaast voor voldoende top- en bottomlagen, zeker bij een liggend reservoir of een model met een vlakke bodem. Een hoge infill kan extra stijfheid geven, maar vervangt geen gesloten buitenwand.
Nabewerking voor extra zekerheid
Wanneer een onderdeel echt betrouwbaar vloeistof moet tegenhouden, is een nabewerking vaak de meest zekere route. Een coating met epoxy of een geschikte afdichtlak sluit de microscopische poriën aan de buitenzijde af. Dit werkt goed voor reservoirs, decoratieve objecten en lage-druktoepassingen, mits de coating geschikt is voor de gebruikte vloeistof.
Bij SLS PA12 kan impregneren of coaten nodig zijn om de poreuze structuur te sluiten. Voor specifieke industriële toepassingen bestaan er ook chemisch resistente coatings. Daarbij moet de coating niet alleen waterdicht zijn, maar ook goed hechten en bestand zijn tegen temperatuur, slijtage en de vloeistof zelf.
Let op: een coating maakt een slecht ontworpen onderdeel niet ineens geschikt voor hoge druk. Als de wand te dun is of de constructie vervormt, kan de coating alsnog scheuren. Zie nabewerking dus als extra zekerheid, niet als vervanging voor een goed ontwerp.
Testen voordat het onderdeel in gebruik gaat
Test een waterdicht onderdeel altijd in omstandigheden die lijken op het echte gebruik. Vul het onderdeel, laat het langere tijd staan en controleer zowel de buitenwand als de naden en verbindingen. Leg het bij voorkeur op absorberend papier, zodat zelfs kleine lekkages zichtbaar worden.
Voor onderdelen die druk moeten weerstaan, is een gecontroleerde druktest nodig. Begin laag en voer de belasting stapsgewijs op. Test nooit onnodig met perslucht bij een kwetsbaar onderdeel: opgeslagen luchtenergie kan gevaarlijk zijn wanneer een print scheurt. Een test met water is in veel gevallen veiliger en realistischer.
Een prototype is hierbij geen tussenstap die u kunt overslaan. Het laat zien of de gekozen geometrie, productierichting en afdichting in de praktijk werken. Dat voorkomt stilstand, schade en onnodige kosten in een latere serie.
Kies de productie op basis van de toepassing
Voor een eenvoudige spatwaterdichte behuizing is PETG met voldoende wanddikte vaak genoeg. Voor een technisch reservoir, een buitenonderdeel of een serie met strikte eisen is het slimmer om materiaal, techniek en nabewerking vooraf samen te bepalen. Bij 3D Print Portaal kunnen engineers meekijken naar de maakbaarheid van uw bestand en adviseren over een passende productiekeuze.
Wilt u een onderdeel laten produceren dat water moet vasthouden, lever dan niet alleen het 3D-bestand aan. Beschrijf ook de vloeistof, verwachte druk, temperatuur, gebruiksomgeving en gewenste aantallen. Met die informatie wordt van een digitaal model een onderdeel dat niet alleen past, maar ook doet wat het moet doen.
