


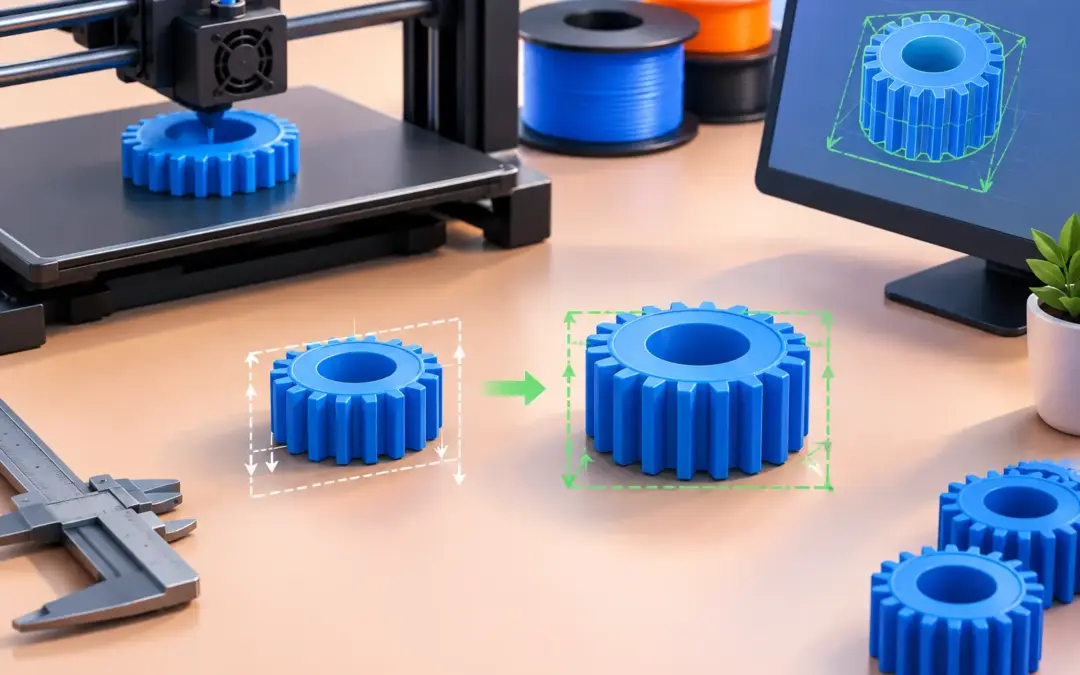
Een behuizing die 0,4 mm te klein uitvalt, een pen die niet meer in zijn boring past of een deksel dat na montage klemt: kunststof krimp compenseren is dan geen detail, maar een voorwaarde voor een bruikbaar onderdeel. Vooral bij functionele prototypes en productieseries bepaalt deze stap of een digitaal ontwerp ook fysiek klopt.
Krimp ontstaat wanneer gesmolten of vloeibaar kunststof afkoelt en uithardt. Het materiaal neemt dan minder volume in. Bij 3D-printen gebeurt dit niet overal op exact dezelfde manier. De gekozen techniek, geometrie, wanddikte, printoriëntatie en koeling hebben allemaal invloed. Wie alleen een algemeen krimppercentage in het CAD-model toepast, loopt daarom het risico om een nieuw maatprobleem te creëren.
Wat kunststof krimp in 3D-printen veroorzaakt
Kunststoffen zetten uit bij verwarming en trekken samen tijdens het afkoelen. Bij FDM-printen wordt een thermoplast als draad geëxtrudeerd en laag voor laag afgekoeld. Daarbij kan spanning in het onderdeel ontstaan. Die spanning leidt niet alleen tot lineaire krimp, maar soms ook tot kromtrekken, opstaande hoeken of een afwijking tussen de X-, Y- en Z-richting.
Bij SLS wordt poeder laag voor laag versmolten. Het volledige bouwvolume koelt gecontroleerd af, waardoor het proces doorgaans stabieler is voor complexe technische onderdelen. Toch heeft ook SLS een voorspelbare, materiaalspecifieke krimp die in de productie moet worden verwerkt. Bij SLA en DLP speelt naast thermische afkoeling vooral polymerisatiekrimp: resin verandert tijdens het uitharden van vloeibaar naar vast materiaal en kan daarbij afmetingen beïnvloeden.
De praktische les is eenvoudig: krimp is geen vaste eigenschap van een STL-bestand. Het is een eigenschap van materiaal én productieproces samen.
Kunststof krimp compenseren begint met de juiste maatvoering
Niet ieder onderdeel vraagt om dezelfde nauwkeurigheid. Voor een decoratief object is een maatafwijking van enkele tienden van een millimeter vaak onzichtbaar. Voor een klikverbinding, lagerzitting, afdichting of passing met een metalen component kan diezelfde afwijking onacceptabel zijn.
Leg daarom vóór productie vast welke maten kritisch zijn. Dat zijn doorgaans gatdiameters, asafstanden, vlakheid, montagevlakken, wanddiktes rond inserts en delen die met een ander onderdeel moeten samenwerken. Benoem ook de gewenste tolerantie. Een maat van 50 mm is iets anders dan een maat van 50 mm met een tolerantie van plus of min 0,1 mm.
Bij een maatkritisch ontwerp werkt een functionele maat beter dan een nominale maat. Ontwerp dus niet alleen een gat van 10 mm omdat de tegenpen 10 mm is. Bepaal welke speling nodig is voor montage, de gekozen printtechniek en eventueel nabewerken. Een perspassing, schuifpassing en vrije passing vragen elk om een andere correctie.
Lineaire krimp is niet hetzelfde als vervorming
Lineaire krimp betekent dat een maat overal ongeveer met hetzelfde percentage kleiner wordt. Dat is relatief goed te compenseren door het model gecontroleerd op te schalen. Vervorming is lastiger. Een lange, dunne plaat kan bijvoorbeeld aan de uiteinden omhoogtrekken, terwijl een dikke wand in hetzelfde onderdeel juist stabiel blijft.
Een uniforme schaalfactor helpt dus alleen wanneer de afwijking ook werkelijk uniform is. Bij asymmetrische vormen, grote vlakke delen, scherpe hoeken en sterk wisselende wanddiktes is ontwerpoptimalisatie vaak effectiever dan extra opschalen.
Materiaalkeuze bepaalt hoeveel correctie nodig is
PLA is door zijn relatief beperkte krimp vaak geschikt voor snelle prototypes met redelijke maatvastheid. PETG biedt meer taaiheid en is eveneens bruikbaar voor functionele toepassingen, maar gedraagt zich anders bij koeling. ABS en ASA zijn gevoeliger voor krimp en warping, zeker bij grotere onderdelen zonder gecontroleerde verwarmde bouwkamer. PA12, PA11 en andere technische nylons hebben weer hun eigen krimpgedrag, dat mede afhangt van vochtopname en SLS-procesinstellingen.
Ook gevulde materialen vragen aandacht. Carbon-versterkte filamenten kunnen stijver en vormvaster zijn, maar zijn niet automatisch de beste keuze voor elk detail, elke dunne wand of elke klikverbinding. Resin kan zeer scherpe details opleveren, maar de mechanische eigenschappen en langdurige maatstabiliteit verschillen sterk per resinsoort.
Kies dus niet uitsluitend op kleur, uitstraling of prijs. De gewenste functie, maatkritische zones, belasting en omgeving bepalen samen welk materiaal past. Een onderdeel voor eenmalige pasvormcontrole stelt andere eisen dan een serieonderdeel dat warm, vochtig of mechanisch belast wordt.
Zo compenseert u krimp in het ontwerp
De beste aanpak bestaat uit meten, corrigeren en opnieuw valideren. Start bij een bestaand proces met bekende materiaalinstellingen altijd met de procesdata van de producent. Die data geven een realistischer vertrekpunt dan algemene tabellen van internet. Vervolgens wordt het CAD-model of de productieschaal gericht aangepast.
Bij een lineaire maat geldt als uitgangspunt dat de ontwerpmaat iets groter moet zijn dan de gewenste eindmaat. Als een materiaal in een bepaalde richting gemiddeld 1 procent krimpt en de gewenste eindmaat 100 mm is, moet de productiemaat ongeveer 101 mm zijn. In werkelijkheid kan de benodigde factor per machine, batch, geometrie en oriëntatie verschillen. Rond daarom niet te vroeg af en gebruik een proefstuk voor kritische maten.
Gaten verdienen extra aandacht. Een geprint gat valt vaak kleiner uit door laagopbouw, materiaalaanhechting aan de rand en de resolutie van de techniek. Alleen het hele model schalen is dan zelden voldoende. Het is vaak beter om gaten in CAD bewust te verruimen, of ze na productie op maat te ruimen of te boren. Voor schroefdraad, metalen inserts en lagerzittingen is nabewerking vaak de meest betrouwbare route.
Voor klikverbindingen is de combinatie van krimp en flexibiliteit bepalend. Te weinig ruimte geeft een verbinding die direct breekt of niet sluit. Te veel ruimte maakt de verbinding los. Test hier altijd met het werkelijke materiaal en de uiteindelijke printoriëntatie, niet alleen met een visueel vergelijkbaar prototype.
Ontwerpkeuzes die krimp en warping beperken
U kunt veel problemen voorkomen voordat er een schaalfactor nodig is. Houd wanddiktes waar mogelijk gelijkmatig, omdat dikke zones langer warm blijven en anders afkoelen dan dunne zones. Voeg afrondingen toe bij overgangen en binnenhoeken om spanningsconcentraties te verminderen. Grote vlakke oppervlakken kunnen worden verstevigd met ribben, zolang die ribben niet onnodig massief worden uitgevoerd.
Bij FDM helpt de oriëntatie om maatkritische vlakken in een gunstige richting te plaatsen. Een horizontaal geprint gat heeft bijvoorbeeld andere rondheid en maatnauwkeurigheid dan een verticaal geprint gat. Supports kunnen een zichtvlak of passing beïnvloeden, terwijl een andere oriëntatie juist minder ondersteuning en minder nabewerking vraagt. De beste printoriëntatie is dus een afweging tussen sterkte, nauwkeurigheid, oppervlak en productietijd.
Vermijd bij krimpgevoelige materialen zeer scherpe hoeken in grote gesloten contouren. Een kleine afronding of een aangepaste geometrie kan al voorkomen dat spanning zich op één punt ophoopt. Bij grotere ABS- of ASA-onderdelen is een verwarmde, gecontroleerde productieomgeving vaak belangrijker dan een agressieve correctie in CAD.
Van prototype naar herhaalbare serie
Een eerste prototype is bedoeld om aannames te toetsen. Meet niet alleen de totale lengte en breedte, maar juist ook de kritische functies: boring, hartafstand, vlakheid, passing en montagekracht. Vergelijk die met het CAD-model en noteer de richting van de afwijking. Daarmee wordt duidelijk of u te maken heeft met algemene krimp, een oriëntatie-effect of lokale vervorming.
Voor een serieproductie is die meetronde nog waardevoller. Wanneer honderden of duizenden onderdelen dezelfde functie moeten vervullen, is een kleine maatcorrectie in het begin goedkoper dan afkeur, handmatig nabewerken of montageproblemen achteraf. Leg de goedgekeurde versie, materiaalkeuze, printoriëntatie en nabewerkingsstappen vast. Zo wordt de uitkomst reproduceerbaar, ook bij een vervolgorder.
Bij 3D Print Portaal kunnen engineers meedenken wanneer een model kritische passingen, technische materialen of serie-eisen bevat. Door vooraf duidelijk aan te geven welke maten functioneel zijn, kan de bestandscontrole gerichter plaatsvinden en wordt sneller gekozen voor een techniek die bij de toepassing past.
Wanneer opschalen niet de juiste oplossing is
Soms ligt het probleem niet bij normale materiaal krimp, maar bij een ongeschikte geometrie of een onjuiste verwachting van de techniek. Een dunne, lange wand die vervormt, wordt niet vlak door het hele model groter te maken. Een fijn detail dat onder de minimale featuregrootte ligt, wordt ook niet betrouwbaar door een kleine schaalcorrectie.
Kies in zulke gevallen voor een ontwerpaanpassing, een andere oriëntatie, een stabieler materiaal of een andere printtechniek. SLS is bijvoorbeeld vaak sterk voor complexe functionele onderdelen zonder supports, terwijl SLA geschikt kan zijn voor fijne details en een glad oppervlak. FDM kan zeer efficiënt zijn voor grotere prototypes en stevige gebruiksonderdelen, mits het ontwerp rekening houdt met laagopbouw en koeling.
Stuur bij een maatkritisch onderdeel altijd het 3D-bestand aan met de gewenste eindmaat, relevante toleranties en een korte omschrijving van de functie. Een proefproductie met gerichte metingen levert meestal meer op dan gokken met een standaard krimppercentage – en brengt het definitieve onderdeel sneller op maat.
