Een afgebroken montagebeugel, een kromgetrokken machinekap of een passing die na een paar weken speling krijgt: bij functionele 3D-prints bepaalt materiaalkeuze het resultaat. De sterkste filamenten voor onderdelen zijn niet automatisch de beste keuze. Een materiaal kan zeer stijf zijn, maar bros breken. Een ander materiaal vangt schokken uitstekend op, maar is minder maatvast of lastiger te printen.
Voor een onderdeel dat echt werk moet verrichten, kijkt u daarom verder dan één sterktecijfer. Welke kracht werkt erop? Hoe warm wordt de omgeving? Komt het in contact met vocht, olie of zonlicht? En hoeveel nauwkeurigheid vraagt de toepassing? Met die antwoorden kiest u een materiaal dat niet alleen sterk lijkt, maar ook in de praktijk presteert.
Wat betekent sterk bij een 3D-geprint onderdeel?
Bij 3D-printen heeft ‘sterk’ meerdere betekenissen. Treksterkte geeft aan hoeveel trekkracht een materiaal verdraagt voordat het breekt. Stijfheid bepaalt hoeveel het onderdeel doorbuigt onder belasting. Slagvastheid zegt juist iets over weerstand tegen een plotselinge klap. Voor een klikverbinding is die laatste eigenschap vaak relevanter dan maximale stijfheid.
Daar komt de laagopbouw bij. FDM-onderdelen zijn niet in alle richtingen even sterk: de verbinding tussen de lagen is meestal kritischer dan het materiaal binnen één laag. De oriëntatie van uw model, het aantal wanden, de wanddikte en de printinstellingen zijn dus minstens zo bepalend als de gekozen spoel filament.
Een beugel die vooral naar beneden wordt belast, ontwerpt u bij voorkeur zo dat de kracht langs de geprinte lagen loopt. Bij een onderdeel met een schroefgat is extra wanddikte rond het gat vaak effectiever dan alleen een hogere infill. Een print met 100 procent infill is bovendien niet vanzelfsprekend de sterkste of voordeligste oplossing. Meer perimeterwanden leveren bij veel functionele delen meer op.
Sterkste filamenten voor onderdelen vergeleken
PETG: de praktische keuze voor veel toepassingen
PETG is voor veel functionele onderdelen het logische startpunt. Het is sterker en hittebestendiger dan PLA, redelijk slagvast en beter bestand tegen vocht. Denk aan behuizingen, houders, montagehulpen, beschermkappen en onderdelen voor binnengebruik waar lichte tot gemiddelde belasting optreedt.
Het materiaal is minder stijf dan PLA, maar juist daardoor minder gevoelig voor plotseling breken. PETG is ook goed bestand tegen veel alledaagse omstandigheden. De beperking zit bij hogere temperaturen, langdurige mechanische belasting en toepassingen met zeer strakke toleranties. Dan zijn ABS, ASA of nylon vaak geschikter.
ABS en ASA: voor warmte en technische omgevingen
ABS heeft zich bewezen voor technische onderdelen. Het combineert redelijke sterkte met slagvastheid en kan beter tegen warmte dan PETG. Het is geschikt voor bijvoorbeeld machineonderdelen met beperkte belasting, behuizingen, steunen en componenten die in een warmere omgeving functioneren.
ABS vraagt wel om gecontroleerde printomstandigheden. Zonder verwarmde kamer kan het materiaal krimpen en kromtrekken, vooral bij grotere modellen. Voor buitengebruik is ASA doorgaans de betere variant. ASA biedt vergelijkbare mechanische eigenschappen, maar heeft een veel betere uv- en weerbestendigheid. Een buitenbehuizing, sensorhouder of bevestigingsdeel op een voertuig houdt met ASA langer zijn eigenschappen en kleur.
Nylon: sterk, taai en geschikt voor bewegende delen
Nylon, ook wel PA genoemd, is een van de meest interessante filamenten voor onderdelen die echt mechanisch belast worden. Het is taai, slijtvast en goed bestand tegen herhaald buigen. Daardoor past het goed bij clips, scharnieren, tandwielen, glijstukken, kabelgeleiders en bevestigingsonderdelen.
Nylon is niet altijd de beste keuze voor een zeer nauwkeurig onderdeel. Het neemt vocht op, wat zowel de verwerking als de uiteindelijke maatvoering kan beïnvloeden. Voor betrouwbare productie moet het materiaal droog worden verwerkt en moet het ontwerp rekening houden met de eigenschappen van PA. Bij kritische toleranties is een professionele productieroute een verstandige keuze.
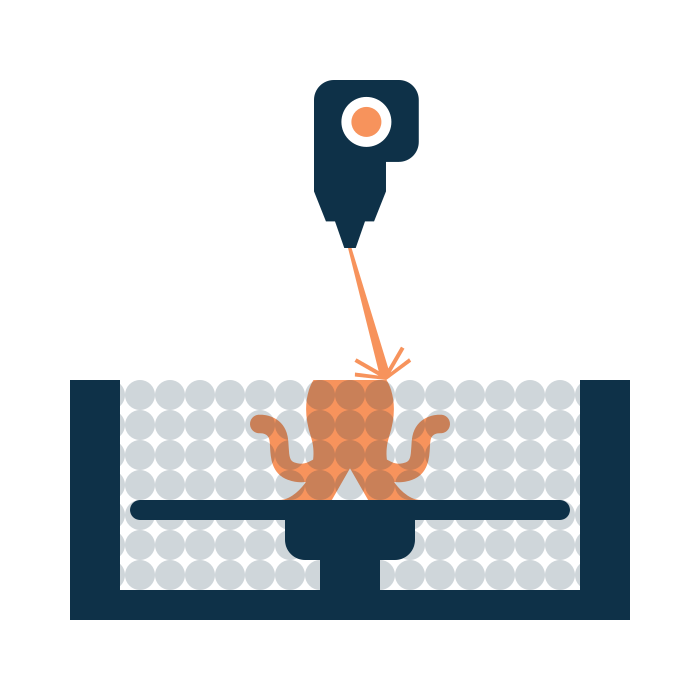
PA12 is daarbij vaak aantrekkelijk wanneer lage vochtopname en consistente kwaliteit belangrijk zijn. Voor complexe, slijtvaste onderdelen kan SLS-printen in PA12 zelfs beter passen dan FDM-filament. SLS levert onderdelen zonder zichtbare laaghechtingsrichting en biedt veel vrijheid bij serieproductie.
Carbonversterkt nylon: maximale stijfheid, met voorwaarden
Carbonvezelversterkte filamenten, meestal op basis van nylon, leveren zeer stijve en vormvaste onderdelen. Ze zijn geschikt voor jigs, fixtures, armen, machinehulpmiddelen, maatwerkbeugels en structurele delen waar doorbuiging ongewenst is. De carbonvezels beperken krimp en verhogen de stijfheid aanzienlijk.
De keerzijde is belangrijk: carbonversterkt filament is niet automatisch slagvaster. Door de vezelvulling kan het brosser reageren bij een harde impact dan onversterkt nylon. Ook is het materiaal abrasief voor printnozzles en vraagt het om de juiste apparatuur en procesbeheersing. Voor een onderdeel dat vaak moet veren of een klap moet opvangen, is gewoon nylon soms de betere technische keuze.
Polycarbonaat: hoge hittebestendigheid en stijfheid
Polycarbonaat, of PC, is interessant voor delen die warmte, belasting en stijfheid combineren. Het wordt toegepast voor technische kappen, armaturen, machineonderdelen en functionele prototypes die onder hogere temperaturen moeten blijven presteren. PC kan zeer sterke prints opleveren, maar de verwerking is veeleisend door de hoge printtemperaturen en gevoeligheid voor vocht.
Kies PC niet alleen omdat het op papier sterk is. Bij grote geometrieën, dunne wanden of complexe vormen kan een minder veeleisend materiaal uiteindelijk een consistenter eindresultaat geven. De beste materiaalkeuze is de keuze die ook produceerbaar blijft binnen uw maatvoering, aantallen en levertijd.
Kies op belasting, omgeving en productievolume
Een materiaalvergelijking begint bij de functie van het onderdeel. Voor een eenvoudige montagehouder binnenshuis is PETG vaak voldoende en kostenefficiënt. Voor een buitenopstelling met zon en temperatuurwisselingen ligt ASA voor de hand. Voor clips, slijtvlakken en bewegende delen is nylon een sterke kandidaat. Moet een opspanmal stijf blijven onder belasting, dan komt carbonversterkt nylon in beeld.
Let ook op chemische belasting. Niet ieder filament reageert hetzelfde op reinigingsmiddelen, olie, vetten of brandstoffen. Bij een onderdeel voor een werkplaats, voertuig of productieomgeving is het verstandig om de specifieke stof en contactduur vooraf te beoordelen. Een kort contact met olie is iets anders dan permanent ondergedompeld gebruik.
Het volume beïnvloedt de meest logische printtechniek. Voor een enkel FDM-prototype kan een technisch filament uitstekend werken. Voor tientallen of honderden complexe onderdelen kan SLS in PA12 of PA11 een consistenter resultaat en een efficiëntere kostprijs geven. Zonder ondersteuningsstructuren kunnen meerdere delen dicht op elkaar worden geproduceerd, wat vooral bij series voordeel oplevert.
Ontwerpkeuzes die een onderdeel aantoonbaar sterker maken
Sterk materiaal corrigeert geen zwak ontwerp. Vermijd scherpe binnenhoeken bij belaste overgangen en voeg afrondingen toe. Een kleine radius verdeelt spanning beter en verkleint de kans op scheuren. Maak wanden waar mogelijk gelijkmatig dik, zeker bij ABS, ASA en nylon, zodat krimp voorspelbaar blijft.
Gebruik voor schroefverbindingen bij voorkeur voldoende materiaal rondom het gat en overweeg metalen draadbussen wanneer het onderdeel vaak wordt gemonteerd. Voor klikverbindingen is een taai materiaal met een geschikte buigzone belangrijker dan maximale stijfheid. En wanneer een onderdeel hoge krachten moet opnemen, kan een andere constructie – bijvoorbeeld een metalen pen, bout of plaat in combinatie met de print – de levensduur sterk verbeteren.
Ook de gewenste oppervlaktekwaliteit telt mee. FDM is snel en voordelig voor veel technische delen, maar heeft zichtbare lagen. SLS biedt een egalere, licht korrelige afwerking en betere isotropische eigenschappen. Welke techniek past, hangt af van de functie, uitstraling, maatvoering en aantallen.
Van materiaalkeuze naar een betrouwbaar onderdeel
Een goed functioneel onderdeel begint met een helder gebruiksscenario, niet met de vraag welk filament het hoogste cijfer haalt. Geef bij uw aanvraag aan waar het onderdeel wordt gemonteerd, welke belasting verwacht wordt, welke temperatuur voorkomt en of maatvoering kritisch is. Een engineer kan dan beoordelen of PETG voldoende is, of ASA, nylon, carbonversterkt materiaal of SLS-PA12 meer zekerheid biedt.
Bij 3D Print Portaal kunt u een 3D-bestand uploaden voor directe prijsinformatie en productie in Nederland. Twijfelt u over materiaal of printtechniek, leg de toepassing vooraf voor. Dat voorkomt dat u snel een onderdeel ontvangt dat er goed uitziet, maar niet lang genoeg meegaat in de praktijk.
