Een grote behuizing die aan de hoeken omhoogtrekt, een vlakke plaat die bol staat of een maatvaste montagevoet die na het printen net niet meer past: dat zijn geen kleine schoonheidsfoutjes. Wie zich afvraagt waarom vervormen grote printonderdelen, krijgt bijna altijd te maken met hetzelfde samenspel van warmte, krimp, geometrie en procesinstellingen. Hoe groter het onderdeel, hoe meer die effecten zich kunnen opstapelen.
Vervorming is niet altijd volledig te voorkomen. Wel is het in veel gevallen goed te beheersen door het model, materiaal en productieproces op elkaar af te stemmen. Dat begint met begrijpen waar de spanning in een geprint onderdeel vandaan komt.
Waarom grote printonderdelen sneller vervormen
Bij 3D-printen wordt materiaal laag voor laag opgebouwd. Tijdens dat proces koelt het materiaal af. Vrijwel ieder kunststofmateriaal krimpt daarbij enigszins. Bij een klein onderdeel blijft dat verschil vaak beperkt. Bij een groot, breed of hoog model ontstaat er echter meer afstand waarover de krimp doorwerkt.
De bovenste lagen zijn meestal warmer dan de onderste lagen. De onderzijde zit vast aan het printbed of is al sterk afgekoeld, terwijl nieuw materiaal bovenop nog krimpt. Daardoor bouwen interne spanningen zich op. Zodra die spanning groter wordt dan de hechting aan het printbed, trekken hoeken omhoog. Dit verschijnsel wordt ook wel warping genoemd.
Niet ieder groot onderdeel vervormt op dezelfde manier. Een lange, dunne plaat heeft vooral moeite met vlak blijven. Een hoge wand kan naar binnen of buiten trekken. Een gesloten doosvormig model kan op meerdere vlakken spanning opsluiten. Ook asymmetrische vormen zijn gevoelig: als één zijde sneller afkoelt dan de andere, wordt het onderdeel als het ware richting de koudste zone getrokken.
Materiaal bepaalt hoeveel krimp u moet opvangen
De materiaalkeuze is vaak de grootste technische beslissing. PLA is relatief eenvoudig te printen en heeft doorgaans weinig last van krimp. Daardoor is het geschikt voor maquettes, visuele prototypes en grote modellen waarbij een nette vorm belangrijker is dan langdurige hittebestendigheid.
PETG biedt meer slagvastheid en een betere chemische bestendigheid, maar vraagt bij grote vlakken al meer aandacht voor koeling en hechting. ABS en ASA zijn functionele kunststoffen die goed presteren bij hogere temperaturen en buitentoepassingen. Tegelijkertijd hebben ze een grotere krimp. Grote ABS- of ASA-onderdelen worden daarom bij voorkeur in een gecontroleerde, verwarmde printomgeving geproduceerd.
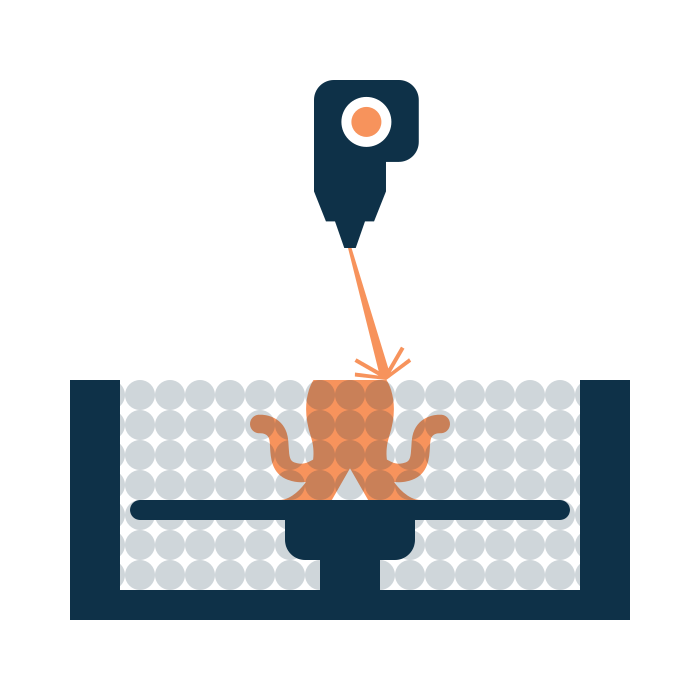
Nylon, zoals PA12 of PA11, is sterk en taai, maar reageert anders op vocht en temperatuur dan bijvoorbeeld PLA. Bij SLS-printen kan nylon zeer geschikt zijn voor grotere functionele onderdelen, omdat het poederbed het model tijdens de productie ondersteunt. De maatvoering en afkoeling blijven echter ook hier bepalend, vooral bij lange, dunne geometrieën.
Carbon-versterkte filamenten kunnen stijver zijn en daardoor minder zichtbaar kromtrekken. Die extra stijfheid lost niet ieder probleem op. Het materiaal kan juist gevoeliger worden voor spanningsconcentraties en vereist een ontwerp dat daarop is afgestemd. Voor een onderdeel dat moet buigen of klappen absorberen is een stijve carbonvulling dus niet automatisch de beste keuze.
De vorm van het model telt net zo zwaar mee
Een groot onderdeel met gelijkmatige wanddiktes gedraagt zich voorspelbaarder dan een model met plotselinge massaovergangen. Een dikke montagebossing naast een dunne wand koelt bijvoorbeeld langzamer af. Dat verschil kan lokaal spanning veroorzaken, met scheefstand, indeuking of kromming als gevolg.
Vermijd waar mogelijk grote, volledig massieve volumes. Ze kosten niet alleen meer materiaal en tijd, maar houden ook langer warmte vast. Een uitgehold ontwerp met goed geplaatste ribben is vaak sterker, lichter en stabieler. Ribben moeten wel doordacht worden aangebracht. Te dikke ribben kunnen opnieuw lokale krimp veroorzaken. Als richtlijn werkt een ribdikte die duidelijk lager ligt dan de hoofdwand meestal beter dan een even dikke versteviging.
Scherpe binnenhoeken verdienen extra aandacht. Daar concentreert spanning zich tijdens het afkoelen. Een kleine afronding aan de binnenzijde verdeelt die belasting beter. Bij behuizingen, kappen en montageplaten kan een afronding ook helpen om het onderdeel makkelijker uit de printoriëntatie of eventuele malondersteuning te halen.
Houd daarnaast rekening met tolerantie. Een onderdeel dat direct na productie binnen de maat valt, kan na volledige afkoeling nog enkele tienden veranderen. Bij klikverbindingen, passing met metalen delen en lange gatenpatronen moet die verwachte materiaalreactie vooraf in het ontwerp worden meegenomen.
Printoriëntatie en procescondities maken het verschil
Dezelfde 3D-file kan in een andere oriëntatie een totaal ander resultaat geven. Legt u een lange plaat vlak op het bed, dan is het contactoppervlak groot, maar ook de kans op opkrullende hoeken. Wordt die plaat verticaal geprint, dan neemt warping aan de onderzijde mogelijk af, maar kunnen laaglijnen, printtijd en mechanische sterkte ongunstiger uitvallen.
Er is dus geen standaardoriëntatie die altijd werkt. De juiste keuze hangt af van de functie van het onderdeel. Moet een oppervlak strak en vlak zijn? Dan kan een bepaalde richting wenselijk zijn. Moet het onderdeel vooral trekkracht of buigbelasting opnemen? Dan is de richting van de lagen vaak doorslaggevend. Bij functionele onderdelen wegen we deze eisen tegen elkaar af voordat de productie start.
Ook de temperatuur in de printer moet stabiel zijn. Een tochtstroom, een te koude werkruimte of een ventilator die te agressief koelt, kan het temperatuurverschil tussen lagen vergroten. Bij materialen als ABS en ASA is een gesloten of verwarmde bouwkamer daarom geen luxe maar een procesvoorwaarde. Bij PLA kan gecontroleerde koeling juist helpen voor scherpe details, zolang brede vlakken niet te abrupt afkoelen.
De eerste laag is eveneens cruciaal. Slechte bedhechting maakt een groot model direct kwetsbaar voor opkrullen. Een goed afgesteld printbed, een passend hechtoppervlak en een zorgvuldig gekozen eerste laag geven het onderdeel de nodige basis. Brims of extra randmateriaal kunnen helpen, maar zijn geen vervanging voor een goed proces. Als de interne spanning te hoog is, houdt een brede rand het probleem hooguit langer tegen.
FDM, SLS of resin: kies de techniek bij het onderdeel
Voor grote technische delen is FDM vaak een logische keuze. Het is efficiënt, breed inzetbaar en geschikt voor prototypes, hulpstukken, behuizingen en productieonderdelen. De beperking zit vooral in de laaggewijze opbouw en temperatuurverschillen. Een goed ontworpen FDM-onderdeel kan uitstekend functioneren, maar vraagt bij grote afmetingen om bewuste materiaal- en oriëntatiekeuzes.
SLS met PA12 of PA11 biedt voordelen wanneer complexe geometrie, meerdere onderdelen per bouw en sterke functionele eigenschappen nodig zijn. Omdat het model in poeder wordt ondersteund, zijn supports meestal niet nodig. Dat geeft meer ontwerpvrijheid, al moet u rekening houden met een andere oppervlaktestructuur en een specifieke maattolerantie.
SLA of DLP-resin levert zeer gedetailleerde, gladde onderdelen, maar is niet altijd de meest geschikte route voor grote, dragende of thermisch belaste componenten. Tijdens het reinigen en nabewerken kan resin ook vervormen als dunne secties onvoldoende worden ondersteund of ongelijkmatig worden nabehandeld. Voor zichtmodellen, mallen met beperkte belasting en detailrijke prototypes kan het juist een sterke keuze zijn.
Ontwerp niet op de theoretische maat alleen
Een CAD-model is geometrisch perfect. Een fysiek printonderdeel heeft te maken met materiaalgedrag. Vooral wanneer een onderdeel moet aansluiten op bestaande componenten, zijn praktische eisen belangrijker dan een nominale maat op het scherm.
Plan bij grote onderdelen daarom ruimte voor montage en correctie. Denk aan sleufgaten in plaats van een reeks strak gefixeerde gaten, verstelbare bevestigingspunten of afzonderlijke panelen die later worden verbonden. Een groot onderdeel opsplitsen kan de kans op vervorming sterk verkleinen. De verbinding moet dan wel passen bij de belasting en uitstraling: schroeven zijn servicevriendelijk, een zwaluwstaartverbinding kan montage versnellen, en verlijmen levert een rustig uiterlijk maar maakt demontage lastiger.
Opsplitsen is niet per definitie beter. Een uit één stuk geprint onderdeel heeft geen naden en kan sterker zijn op de juiste plekken. Bij een kritische afdichting, een zichtvlak of een onderdeel dat hoge belasting moet opnemen, verdient een monolithische print soms de voorkeur. Dan kiezen materiaal, machine en procesbeheersing extra zwaar mee.
Zo voorkomt u verrassingen vóór de productie
Voor een enkel decoratief object mag lichte kromming soms acceptabel zijn. Voor een machineonderdeel, mal of assemblagecomponent is dat meestal niet het geval. Geef daarom vooraf aan welke vlakken vlak moeten blijven, welke maten kritisch zijn en onder welke omstandigheden het onderdeel gebruikt wordt. Een component naast een warmtebron vraagt om een andere aanpak dan een displaymodel voor binnen.
Stuur bij voorkeur een schoon 3D-bestand aan met de gewenste aantallen en toepassing. Een engineer kan dan beoordelen of wanddiktes, geometrie, maatvoering en techniek aansluiten op het beoogde resultaat. Bij 3D Print Portaal ontvangt u direct een prijs voor veel gangbare aanvragen, met technische controle wanneer dat nodig is. Zo wordt een risico in het ontwerp zichtbaar voordat het tijd, materiaal en levertijd kost.
Een groot printonderdeel hoeft dus niet krom uit de machine te komen. Als u krimp al in de ontwerp- en materiaalkeuze meeneemt, wordt 3D-printen juist een betrouwbare productiemethode voor grote, functionele delen. De beste volgende stap is simpel: leg niet alleen uw bestand, maar ook de functie en kritische maten naast de productiekeuze.
